

缓冲床缓冲条更换操作步骤(完整规范流程)
内容来源:清扫器 (http://www.518maoshua.com) 发布时间:2026-09-09 19:56:33
缓冲条是皮带输送机缓冲床的核心耐磨缓冲部件,长期受物料冲击、皮带摩擦易出现磨损、开裂、脱胶、弹性失效等问题,需及时更换以保护输送带与机架。以下为工业现场通用、标准化的缓冲条更换操作流程,适用于煤矿、电厂、建材、港口等各类输送设备缓冲床。
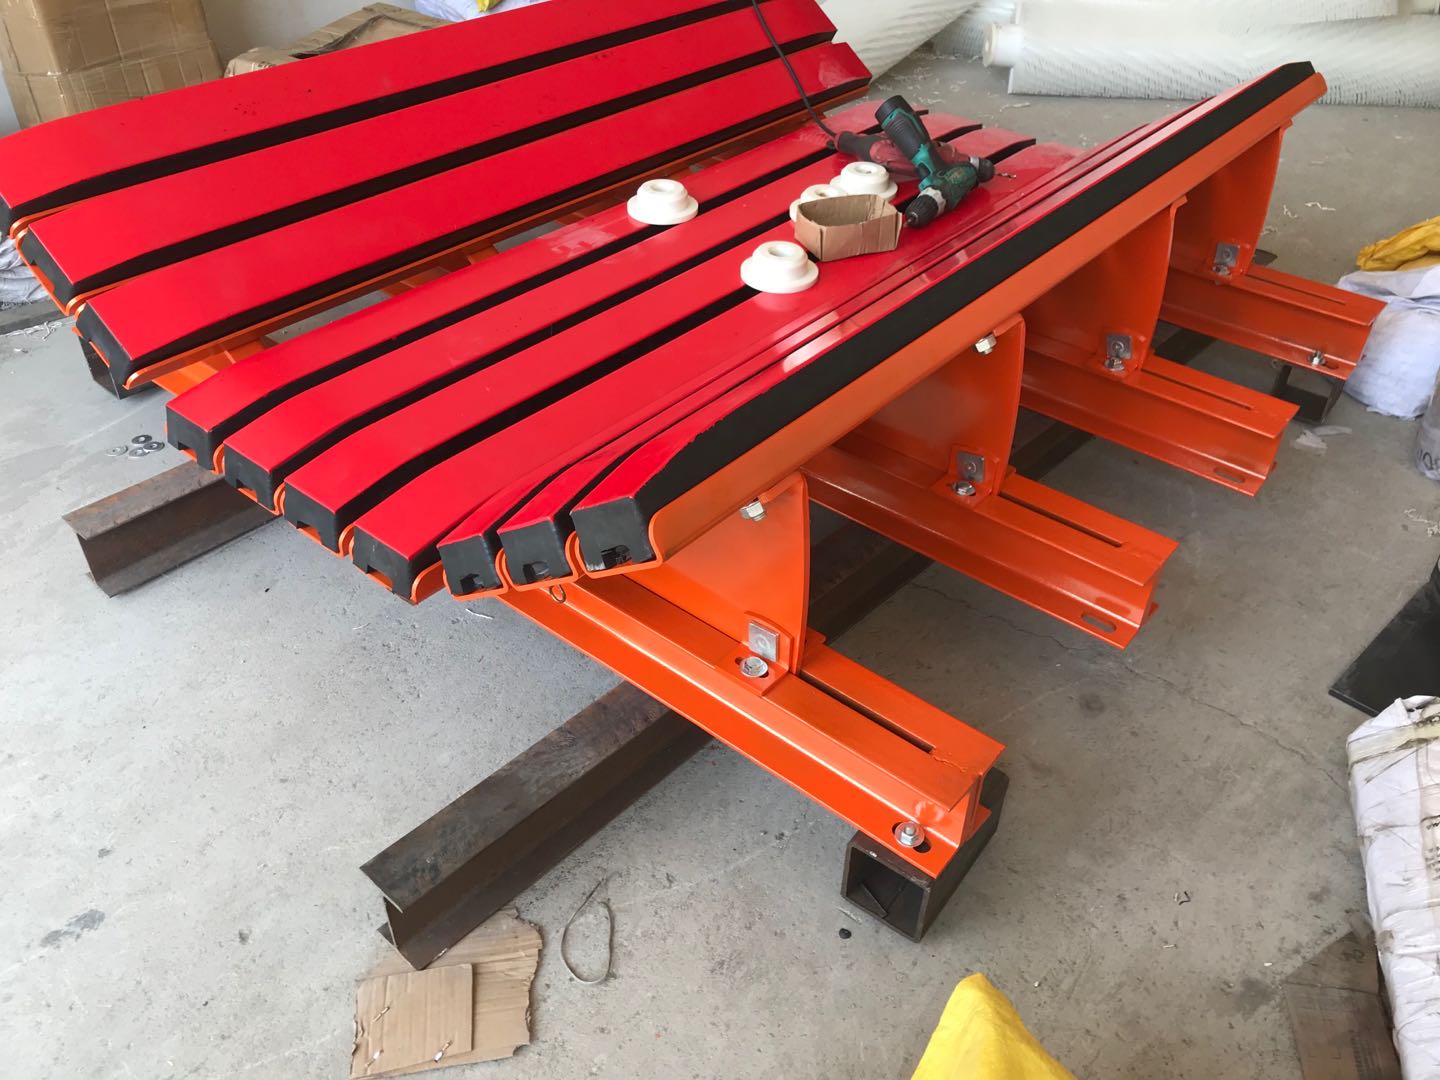
一、更换判定标准
出现以下任意一种情况,必须立即更换缓冲条,禁止带病运行:
- 缓冲条表层超高分子耐磨层磨损殆尽,内部橡胶缓冲层裸露
- 橡胶层大面积开裂、脱胶、变形,缓冲弹性完全失效
- 缓冲条固定孔破损、螺栓松动无法紧固,出现移位、翘边、脱落隐患
- 多条缓冲条磨损不均,导致皮带受力不平衡、跑偏摩擦
二、更换前准备工作
1. 安全停机上锁
严格执行设备停机规范,完全关闭皮带输送机总电源,悬挂“设备检修、禁止合闸”警示牌,对电源开关进行上锁锁定,确认皮带完全静止、无惯性滑动,杜绝带电、带压作业。高空或井下作业需做好支护、防坠落防护。
2. 工具与物料准备
准备适配型号的全新缓冲条(保证尺寸、槽角、安装孔位与原设备一致)、套筒扳手、活动扳手、螺丝刀、撬棍、毛刷、抹布、紧固螺栓螺母、垫片,同时准备少量清洁剂,用于清理机架污渍。
3. 现场清理检查
清理缓冲床表面堆积的物料、粉尘、油污、煤渣等杂物,检查缓冲床机架、横梁、固定挡板是否存在变形、焊缝开裂、螺丝滑丝等问题,若机架损坏需先修复,再更换缓冲条。
三、详细更换操作步骤
步骤1:松卸固定配件,拆卸旧缓冲条
常规螺栓固定式缓冲床:用扳手逐一松开缓冲条两端及中部的固定螺栓、螺母,取下垫片与压条。若螺栓锈蚀卡死,可轻微除锈润滑后拆卸,禁止暴力硬拧导致螺栓断裂。
抽拉式/挡板式缓冲床:先卸下缓冲床端部的定位挡板,松开侧边固定销轴与调节螺栓,使缓冲条脱离限位结构,利用撬棍轻轻撬动缓冲条缝隙,将磨损旧缓冲条从机架滑槽中横向抽出。
拆卸过程中逐一取出所有老化、磨损缓冲条,集中清理废弃配件,检查机架安装面平整度,去除残留锈迹、胶渍与凸起杂物。
步骤2:机架预处理
用毛刷、抹布彻底擦拭缓冲床机架安装接触面,确保无粉尘、油污、颗粒杂物,保证新缓冲条安装后与机架完全贴合,无悬空、无间隙,避免运行中震动磨损。同时检查所有固定螺栓孔,清理孔内杂物,保证螺栓适配顺畅。
步骤3:安装全新缓冲条
将同规格全新缓冲条对准机架安装位置,对齐固定孔位,平整贴合放置,杜绝倾斜、偏移、错位。抽拉式缓冲床需将缓冲条倒凸形通槽对准定位螺栓,平稳推入滑槽至精准到位。
依次放置垫片、压条,手动拧入所有固定螺栓,先预紧固定所有点位,暂不彻底锁紧,便于后续整体调平,保证每根缓冲条受力均匀、高低一致。
步骤4:整体调平与紧固
全部缓冲条摆放完成后,整体检查缓冲条平整度、直线度,确保整条缓冲床表面水平、无高低差,与输送带间距均匀,无凸起、翘边问题。
确认位置无误后,采用对角分次紧固的方式,逐一拧紧所有固定螺栓,控制紧固力度均匀适中,严禁过度用力挤压导致缓冲条橡胶层变形、耐磨层开裂,同时避免螺栓松动引发后期移位。
挡板式、销轴式缓冲床,复位安装定位挡板、销轴,卡紧限位结构,确保所有限位配件安装牢固,无松动、无间隙。
步骤5:周边配件复位检查
复位缓冲床两侧裙边挡板、密封防护配件,调整挡板位置,保证与缓冲床贴合密封,防止物料漏料、卡料。同时检查周边托辊、护板,确认无干涉部件,设备运行无卡顿隐患。
四、开机调试与验收
1. 空载试机
拆除检修警示牌、解锁电源,启动输送机进行5-10分钟空载试运行。观察输送带运行状态,检查缓冲条无偏移、无抖动、无异常摩擦异响,皮带无跑偏、无卡滞现象。
2. 负载试运行
空载运行正常后,逐步加载物料试运行,观察物料落点缓冲效果,确认缓冲条受力均匀、缓冲性能良好,无震动、无移位、无漏料问题。
3. 收尾验收
停机后再次复查所有螺栓紧固状态,确认无松动,清理作业现场工具与杂物,完成更换作业验收,做好设备维护记录。
五、操作禁忌与维护要点
- 禁止未停机、未上锁直接拆卸缓冲条,杜绝违章带电作业
- 禁止使用规格不符、尺寸偏差、劣质翻新缓冲条,避免受力不均损坏皮带
- 禁止螺栓过紧挤压缓冲条变形、过松导致缓冲条窜动磨损
- 禁止缓冲床长期空载高速空转干磨,加速缓冲条老化磨损
- 日常每15天定期紧固一次缓冲条螺栓,清理机架积料,检查磨损状态,提前预判更换周期
 皖公网安备 34082402000106号