

缓冲床安装时如何找正皮带中心线
一、找正前先确立基准线
找正的前提是先拉出皮带机的纵向中心线作为基准,不能凭目测或落料口粗略对位:
|
基准来源 |
操作方法 |
|
头尾滚筒中心 |
测量头尾滚筒的宽度中心,在滚筒轴端面做标记点,两点连线即为整机理论中心线 |
|
钢琴线/细钢丝拉线 |
从头轮中心拉一根 Ø0.5mm~1.0mm
细钢丝(钢琴线),拉紧后作为纵向基准线,两端坠重物保持张力 |
|
激光准直仪 |
大型、长距离皮带机推荐使用,在机头机尾各打一个中心点,激光线自动生成中心线 |
关键:基准线必须落在皮带机横截面的中垂面上,不是机架边缘,也不是落料口内壁。
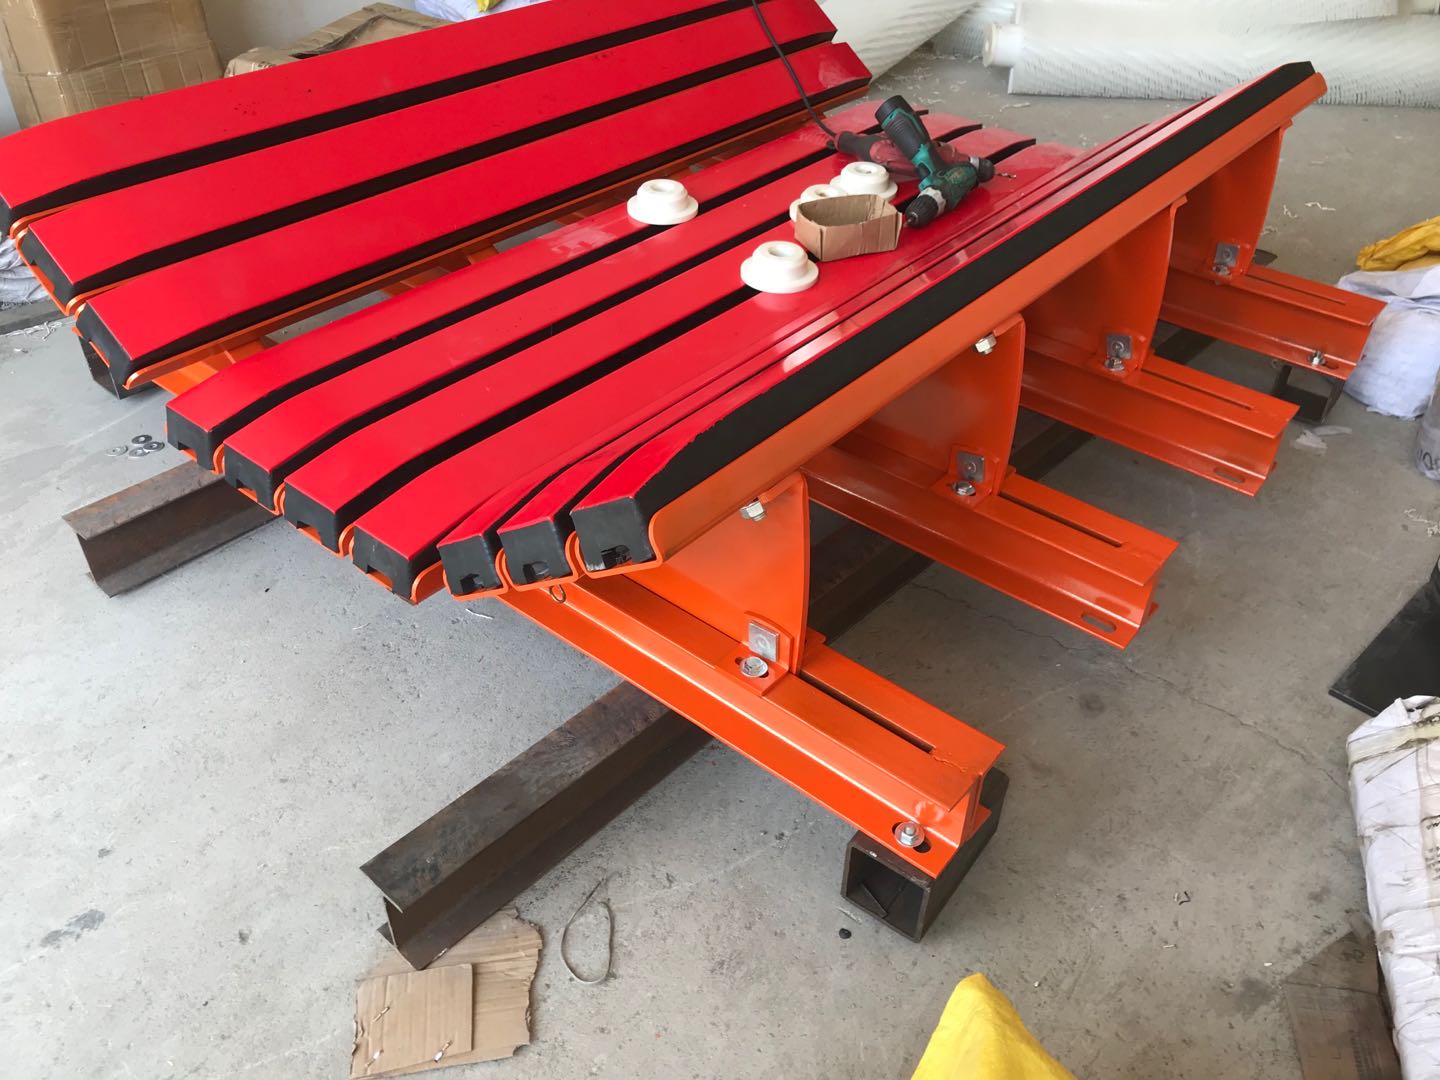
二、缓冲床找正的具体步骤
第1步:粗定位
将缓冲床整体吊装到落料点下方,初步对准落料溜槽出口中心,用机架上的地脚螺栓带上但不锁紧,保留左右调节余量。
第2步:确定缓冲床自身中心线
缓冲床的中心线通常指:
- 床架横向对称中心线(两侧侧架的对称中线)
- 或中间缓冲条的几何中心(单条长缓冲床直接以中间缓冲条为基准)
在缓冲床两端横梁上各标记一个中心点,两点连线即为缓冲床纵向中心线。
第3步:三线对中(核心)
需要同时保证三条线重合:
- 皮带机纵向中心线(钢丝/激光基准)
- 缓冲床纵向中心线
- 落料溜槽出口中心线
操作:
- 用钢尺在同一横截面上分别量取基准钢丝到缓冲床左右两侧横梁外缘的距离
- 两侧距离相等 → 缓冲床已居中
- 再核对落料溜槽出口是否在同一中垂面上,落料必须落在缓冲床中心冲击区
第4步:偏差测量
在缓冲床前端和后端两个位置分别测量,取偏差最大值:
- 左右两侧距基准线差值 ≤ 3mm(国标要求)
- 现场施工常见放宽到 5mm,但冲击大的工况建议严格控制在 3mm 内
第5步:水平与槽角复核
中心线对正后,再检查:
- 缓冲床整体水平度(用水平仪测侧架横梁)
- 槽角与相邻槽形托辊一致(通常30°或35°)
- 缓冲条顶面与皮带底面的间隙(见下文)
第6步:紧固固定
确认居中后,对角均匀拧紧地脚螺栓,弹簧垫圈/防松螺母配齐;振动大的工况在机架间加焊定位挡板或挡块,防止运行中窜动偏移。
三、高度配合(容易影响"中心找正"的连带问题)
中心线找正对后,垂直方向也必须匹配,否则皮带仍会跑偏:
|
参数 |
国标/常规要求 |
说明 |
|
缓冲条顶面 vs 相邻托辊顶面 |
GB50431:低 10~20mm |
让皮带先由托辊成槽,再轻贴缓冲条,避免空载硬磨 |
|
实际工况差异 |
部分厂家建议高 2~5mm |
落料冲击大、物料重时可略高,使皮带更充分贴合缓冲条吸能 |
|
空载间隙 |
缓冲条面距皮带底 10~20mm |
皮带承载物料下垂后刚好贴合,禁止空载接触摩擦 |
选用原则:冲击大、粒度大的物料取"低10mm"偏下限;细碎、轻载物料可按"高2~5mm"执行。
四、常见找正误区
- 以落料口代替皮带中心线:落料口本身可能已偏,必须回到头尾滚筒中心做基准。
- 只量一端不量另一端:缓冲床可能整体偏转(斜着对中),两端都要测。
- 忽略皮带跑偏余量:皮带正常运行有±10~20mm跑偏量,缓冲床两侧缓冲条要覆盖到皮带边缘内侧,不能刚好卡中心。
- 固定后不复测:拧紧螺栓过程中机架可能微移,紧固后必须用钢丝再拉一遍复核。
五、交付验收数据建议
安装完成后在缓冲床首尾两个断面各记录一组数据:
- 左侧距基准线距离 ___ mm
- 右侧距基准线距离 ___ mm
- 左右差值 ___ mm(≤3mm 合格)
- 水平仪读数 ___ mm/m
- 缓冲条顶面与托辊顶面高差 ___ mm
 皖公网安备 34082402000106号