

聚氨酯刮刀磨损快是什么因素导致,如何延长寿命
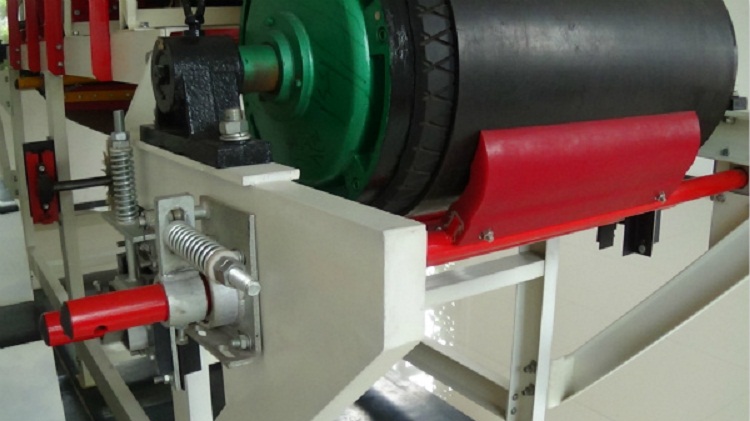 一、聚氨酯刮刀磨损快的主要因素
1)张紧压力过大(现场最常见)
弹簧压太紧,聚氨酯持续被强挤压摩擦、发热、表面釉化变硬,磨损成倍加快;空载运行时刮刀持续强摩擦,不是靠物料带走磨损,而是干磨损耗。正确:仅轻微贴合,压缩量3~5mm,运转无尖锐摩擦啸叫。
2)安装角度不对
标准头道聚氨酯清扫器:刮刀与皮带工作面夹角 30°~45°;角度偏大偏向“切削”,磨得快;角度过小容易塞料、刮刀翻边、局部集中磨损。粘湿物料宜偏小角度(20~30°),干硬磨蚀性物料取偏大角度。 另外刮刀和皮带不平行、偏斜 → 单边快速偏磨。
3)皮带本身问题
- 皮带跑偏、抖动、托辊缺失/卡死、缓冲床失效,皮带起伏冲击刮刀;
- 皮带接头凸起、冷粘/热接台阶、补丁、皮带起鼓,每次经过都冲击刮刀刃口,形成缺口、崩块;
- 皮带表面老化起砂,相当于砂纸打磨聚氨酯。
4)物料工况因素
- 高硬度棱角物料:铁矿石、石英砂、熟料、矸石,普通PU不耐切削磨损;
- 湿黏、板结物料:泥饼、湿精矿,硬块卡在刮刀与皮带之间,形成磨粒磨损;
- 带速高:>3.5m/s之后磨损明显上升,磨损大致和带速平方相关;
- 物料含大块,撞击刮刀造成崩边、疲劳开裂。
5)材质配方与原料问题
回收料、低品质PU:硬度不稳、耐磨指数差、耐热差; 硬度选错:硬料工况用80A软PU容易卷边;黏料工况用95A高硬度PU容易崩裂、发热老化; 普通PU耐温上限约70℃,超过后软化、发黏、快速磨耗;高温熟料必须耐高温PU配方。
6)布局与系统设计缺陷
只装一道清扫器,单道刮刀负担太重;回程空段没有辅助清扫,粘料二次带到主清扫器;没有预喷水/抑尘,干粉尘持续研磨刃口;支架刚性差,运行震动,刮刀持续拍打疲劳磨损。
7)维护缺失
物料结块堆积在刮刀根部、压板缝隙,硬块持续研磨;弹簧长期不复检,越跑越紧;磨损后没有及时微调补偿,刃口变形后受力恶化。
二、延长刮刀寿命的整套方案(按落地优先级)
✅ 1、重新校准张紧(见效最快)
弹簧张紧原则:轻贴补偿,不硬顶死。 调好后空载试机:刮刀刚好贴合皮带,手按压刮刀有弹性形变,没有持续刺耳摩擦声;带料时依靠弹性跟随皮带轮廓,不是强行压紧。
带磨损自动补偿结构的清扫器优势很大,避免人工过调。
✅ 2、校正安装位置与角度
- 刮刀全长与皮带平行,居中安装,刮刀宽度比皮带窄50~100mm,避开皮带边缘、挡边;
- 避开皮带接头位置,接头经过时尽量不冲击刃口;
- 支架加固,消除震动;皮带跳动大的位置,可增加限位缓冲。
✅ 3、先治理皮带本体(治本)
校正跑偏、更换卡死托辊、补齐缓冲床、修复凸起皮带接头;皮带表面起砂严重时,刮刀寿命再怎么调也很难拉长。
✅ 4、分级清扫,分担负荷(矿山/电厂/港口强烈推荐)
头道:硬质耐磨PU / 合金刮刀(主攻大块、粗料);二道:聚氨酯刮刀(清细粘料);空段再加V型清扫器 不要指望单一把刮刀搞定全部物料,分级之后聚氨酯刮刀负荷大幅下降,寿命经常提升2~3倍。 高磨蚀硬料:头道优先合金碳化钨刮刀,二道再用聚氨酯。
✅ 5、按工况选对PU配方与硬度
- 普通煤粉、石灰石细料:90A标准耐磨PU
- 湿黏煤泥、黏土:80~85A高弹性PU,抗翻边、抗撕裂
- 高温熟料(>70℃):耐高温改性聚氨酯
- 高速皮带(>3.5m/s):高耐磨浇注型PU,不使用发泡、回收料PU
选型底线:棱角硬矿石,普通PU寿命天生很短,不能只靠调压力硬扛,要搭配合金头道。
✅ 6、改善工况辅助手段
- 湿黏物料:机头适量雾化喷水(控制水量,不要大量淌水),降低粘料附着力,减少硬块卡刀;
- 扬尘干磨工况:源头抑尘,减少游离磨料;
- 大块多:上游加装除大块装置,减少冲击。
✅ 7、标准化巡检维护
- 每班:听异响、看清扫效果,清理刮刀根部结块;
- 每周:复检弹簧张力、紧固支架螺栓;
- 磨损判定:耐磨层剩余厚度≤5mm、刃口崩缺、开裂、偏磨无法校正,及时更换;
- 记录寿命:区分是均匀正常磨损,还是冲击/偏磨/过热失效,用来反向优化方案。
三、快速判断故障类型(现场排查)
- 均匀变薄、表面发亮釉化 → 压力太大、干磨发热
- 单侧磨损快 → 刮刀不平行、皮带跑偏
- 刃口崩缺口、掉块 → 接头冲击、大块撞击、PU硬度偏高太脆
- 刮刀翻卷、卷边 → 角度偏小、PU硬度偏软、粘料卡塞
- 刮刀变软发黏 → 温度超标,普通PU不耐高温
 皖公网安备 34082402000106号