

水泥厂水泥熟料输送缓冲床应用案例
内容来源:清扫器 (http://www.518maoshua.com) 发布时间:2026-09-16 18:55:24
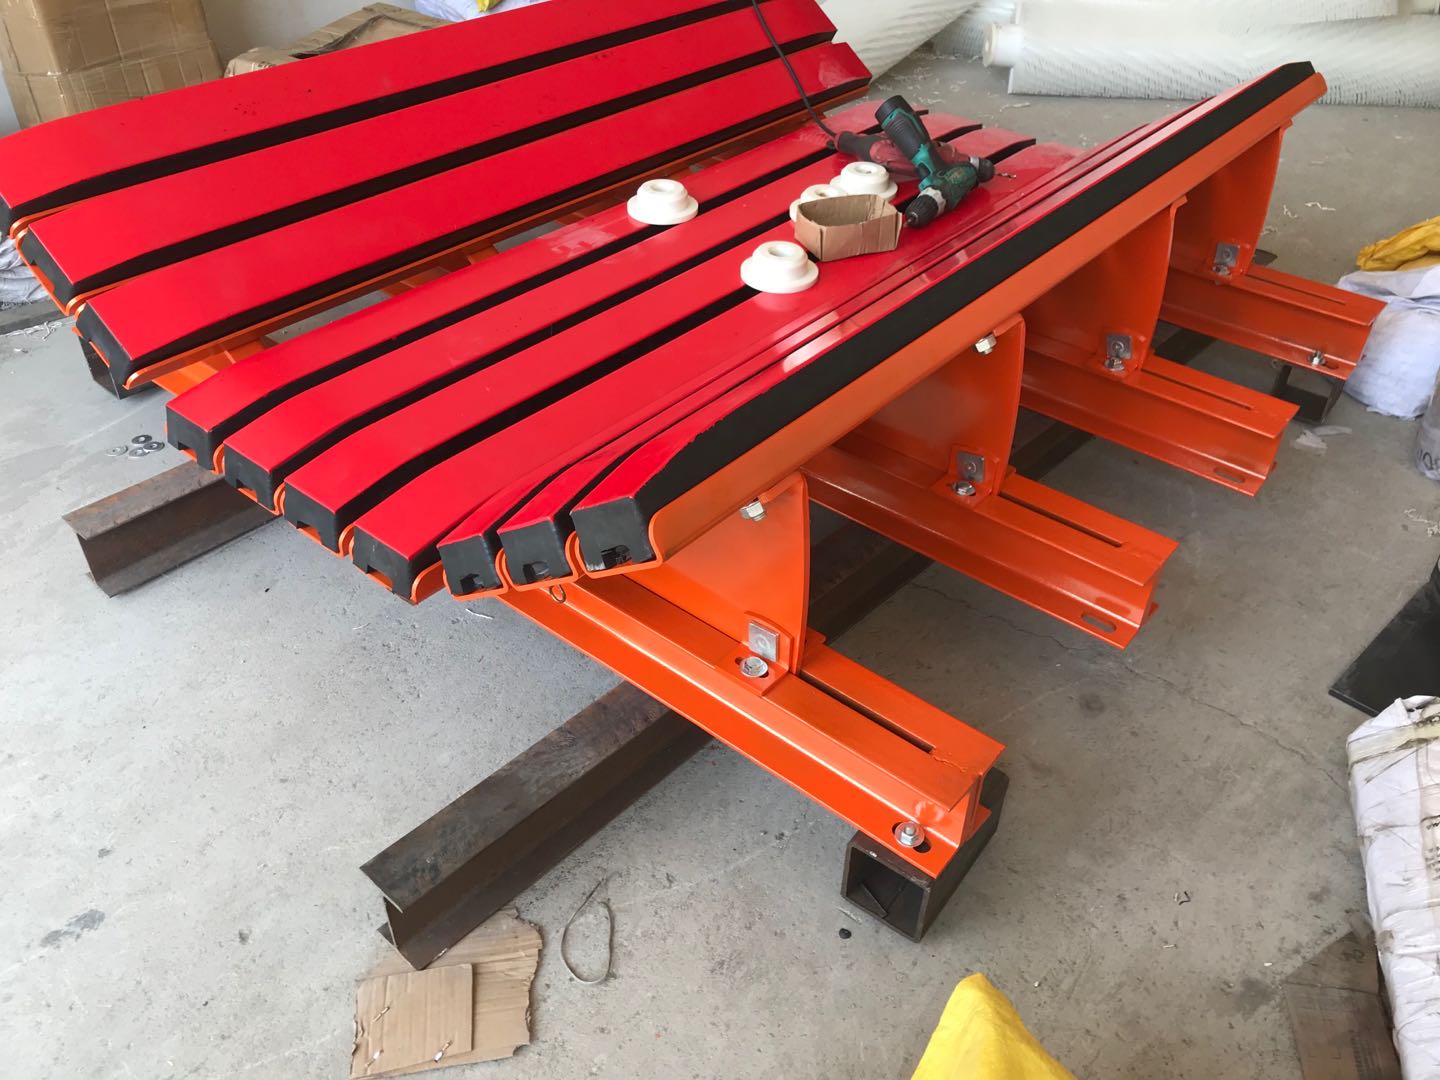
水泥熟料具有温度高、硬度大、颗粒不均、冲击力强的特点,在皮带输送转运落料环节,极易造成输送带冲击破损、托辊卡死变形、物料撒漏扬尘、设备频繁停机维修等问题。缓冲床作为熟料输送系统的核心防护设备,可完全替代传统缓冲托辊组,无支撑间隙、全域贴合皮带,有效吸收熟料下落冲击力,适配水泥厂高负荷、高温、高磨损的严苛工况。以下为多个不同规模水泥厂的真实落地应用案例,详细展示改造方案与落地成效。
案例一:美国德克萨斯州大型水泥厂熟料库输送缓冲床改造项目
1. 项目概况
该水泥厂为当地规模化熟料生产基地,核心工况为:窑煅烧后的高温熟料经篦冷机降温后,通过斜溜槽落入皮带输送机,输送至高空熟料库储存。熟料输送量181.4吨/小时,物料温度176-426℃,皮带带宽610mm、带速1.32m/s,输送皮带总长335m,落料落差1.5m,属于典型的高温、高冲击、高空转运工况。
改造前设备问题突出:传统缓冲托辊组存在支撑间隙,皮带长期受熟料冲击出现下垂、反弹、凹痕裂纹,高温环境下裂纹快速扩大形成孔洞,甚至出现皮带接头断裂故障;高温粉尘细料从皮带两侧大量溢漏,廊道积料严重;缓冲托辊受高温、粉尘侵入频繁卡死变形,设备故障率高;每月需投入4-5名工人搭配真空吸尘车清理积料,单次运维成本高昂,且频繁出现非计划停机,严重影响连续生产。
2. 改造解决方案
针对现场高温、高冲击、易漏料的工况,采用模块化熟料专用缓冲床+整体密封转运系统定制改造方案,核心配置与改造内容如下:
- 安装耐高温重型缓冲床:配备超高分子量耐磨滑条,具备低摩擦、耐高温、抗冲击特性,全域贴合皮带消除支撑间隙,彻底解决皮带下垂、反弹问题;采用盒式可翻转滑条设计,双倍延长耐磨部件使用寿命,适配熟料长期高强度冲击工况。
- 优化导料槽结构:将原有6m长导料槽抬高缩短至3.6m,匹配缓冲床受力范围,缩短粉尘沉降路径,提升物料输送稳定性。
- 配套密封防护系统:加装外置可拆卸耐磨板、双层EPDM密封裙边及防尘帘,形成密闭沉降区,阻断高温细料溢漏,同时耐磨板可外部快速更换,无需密闭空间作业,降低运维风险。
- 搭配快拆式辅助托辊:在缓冲床前后布置快拆托辊,全程平稳支撑皮带,保证密封贴合度,进一步杜绝撒料、扬尘问题。
项目利用工厂常规检修期施工,5名施工人员配合起重设备,4天完成旧设备拆除、缓冲床安装、系统调试及现场清理,快速完成改造落地。
3. 应用落地效果
设备投入运行近一年,工况运行状态全面优化,核心成效显著:
- 设备故障率大幅下降:彻底杜绝皮带冲击开裂、孔洞、接头断裂等问题,托辊卡死、变形故障基本消除,全程无新增非计划停机,生产连续性100%达标。
- 运维成本大幅降低:无需每月安排专业人员、设备清理积料扬尘,彻底取消常态化真空吸尘清理作业,每月节约运维人工、设备成本1.5-2万美元。
- 现场环境与安全性提升:皮带转运点无物料溢漏、无大量扬尘,廊道积料问题彻底解决,高温作业区域安全风险大幅降低,工人作业环境显著改善。
- 设备寿命延长:缓冲床全域均匀受力,避免局部集中冲击,输送带、耐磨配件使用寿命提升3倍以上,大幅减少设备更换成本。
案例二:国内中型水泥厂熟料转运站缓冲床升级改造项目
1. 项目概况
该水泥厂年产水泥120万吨,熟料输送系统为生产线核心环节,原有落料点采用普通缓冲托辊组。长期运行后,因熟料颗粒硬度高、下落冲击力大,托辊磨损、断裂频发,皮带频繁被尖锐熟料颗粒划伤、撕裂,平均每3个月需维修更换一次皮带及托辊配件;同时托辊间隙导致皮带抖动,物料跑偏撒漏严重,厂区扬尘超标,不仅增加物料损耗,还无法满足环保生产要求。
2. 针对性改造方案
结合国内中小型水泥厂低成本、高适配的生产需求,选用重型抗冲击熟料专用缓冲床进行替换改造,适配现场1.2m落料落差、220吨/小时输送量工况:
- 拆除原有全部缓冲托辊组,整体安装一体式缓冲床,无支撑间隙,实现落料点皮带全覆盖支撑,分散熟料集中冲击力。
- 缓冲床滑条采用加厚耐磨改性材质,耐高温、抗碾压,适配熟料高温、高磨损特性,杜绝皮带硬性冲击损伤。
- 优化安装角度,匹配皮带运行轨迹,抑制皮带跑偏、抖动,配合原有密封挡边,减少物料撒漏与扬尘。
3. 改造后应用成效
改造后系统稳定运行两年,核心改善效果突出:
- 皮带损伤问题根治:无皮带撕裂、划伤、局部凹陷等故障,输送带使用寿命从3个月延长至2年以上,大幅降低皮带采购与更换成本。
- 配件损耗大幅减少:缓冲床无转动部件,不存在托辊卡死、磨损、断裂问题,每年节约托辊、轴承等配件耗材80%以上。
- 环保与降耗达标:物料撒漏量减少95%,转运点扬尘浓度大幅降低,满足厂区环保生产标准,每年减少熟料物料损耗数吨。
- 生产效率提升:彻底消除因皮带、托辊故障导致的停机维修,生产线有效运行时长显著增加,产能稳定性大幅提升。
案例三:大型建材集团熟料长距离输送缓冲床配套项目
1. 项目概况
某大型建材集团下属水泥厂,熟料输送为长距离多级皮带转运模式,核心痛点集中在多级转接落料点:高落差下料导致皮带冲击负荷极大,传统托辊缓冲效果有限,皮带局部长期受力变形,设备噪音大、振动剧烈;同时高温熟料导致托辊轴承润滑失效、卡滞烧坏,故障频次高,严重制约整条生产线产能释放。
2. 系统配套方案
针对多级转运、高落差、高负荷工况,采用多组模块化缓冲床分段适配方案,在所有熟料落料转运点批量安装重型缓冲床:
- 根据不同落料落差、输送量,定制匹配不同承重规格的缓冲床,实现全线落料点全覆盖防护,均衡分散多级冲击应力。
- 采用低摩擦自润滑滑条,减少皮带运行摩擦阻力,降低设备运行噪音与振动,适配长距离高速输送工况。
- 整体钢结构加固机架,抗冲击、防变形,适配长期高负荷连续运行,无需频繁调校设备。
3. 整体应用价值
全线缓冲床配套改造完成后,整条熟料输送系统实现智能化低故障运行:设备振动、噪音大幅降低,厂区生产环境优化;全线皮带、托辊故障率下降70%以上,年度设备运维成本降低60%;彻底杜绝因转接点故障导致的全线停机,生产线满负荷稳定运行,产能利用率显著提升,为企业规模化生产提供稳定设备保障。
四、项目应用总结
综合以上多场景应用案例,水泥厂熟料输送工况下,缓冲床相比传统缓冲托辊组具备防护更全面、运行更稳定、运维成本更低、适配性更强的核心优势,完美解决熟料输送的四大核心痛点:一是消除支撑间隙,杜绝皮带冲击损伤、下垂变形;二是无转动部件,避免高温、粉尘导致的配件卡死损坏;三是全域密封支撑,大幅减少物料撒漏与扬尘;四是适配高温、高冲击重载工况,使用寿命长、免频繁维护。
无论是中小型水泥厂单点改造、还是大型建材企业全线配套,缓冲床均可实现精准适配,有效降低设备故障率、减少物料损耗、节约运维成本,是水泥熟料输送系统提质增效、环保达标、降本降耗的核心改造设备。
 皖公网安备 34082402000106号