

清扫器反弹、刮料效果差故障配件检查及调试方案
内容来源:清扫器 (http://www.518maoshua.com) 发布时间:2026-09-11 20:02:54
清扫器作为皮带输送系统核心清洁配件,广泛应用于矿山、建材、化工等行业生产场景,设备运行中频繁出现的清扫器反弹、刮料不彻底、积料残留、刮片跳动等问题,会直接导致皮带粘料、跑偏、滚筒磨损、现场扬尘积料等故障,影响生产线稳定运行,增加设备损耗和运维成本。本文针对该类故障,系统梳理配件检查要点、精准调试方法及问题根治措施,适用于聚氨酯清扫器、合金清扫器、弹簧自适应清扫器等主流皮带清扫设备。
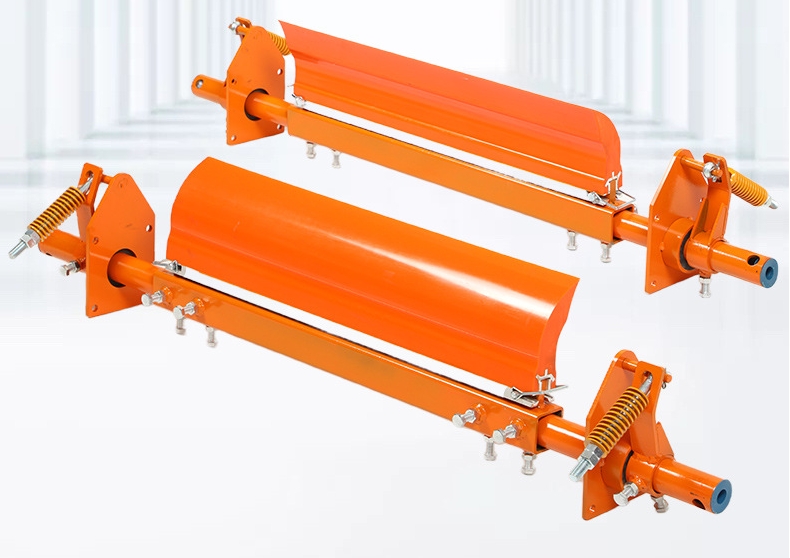
一、故障核心诱因分析
清扫器反弹、刮料效果差并非单一因素导致,核心故障诱因可分为两大类,一是配件损耗、变形、适配性不足引发的硬件问题,二是安装参数、张力控制、贴合角度不当引发的调试问题,具体如下:
- 反弹故障核心原因:清扫器压紧张力过大或不均、弹簧弹性疲劳失效、固定支架松动变形、刮片与皮带贴合角度偏差、皮带接头凸起/厚度不均造成受力反弹、配重机构失效。
- 刮料效果差核心原因:刮片磨损、老化、开裂、边缘钝化,刮片与皮带贴合间隙过大,清扫器安装位置偏移,皮带表面凹凸磨损、粘料硬化,多段清扫器高度不一致。
二、全方位配件检查要点(停机断电检修)
故障调试前必须执行停机、断电、挂牌上锁安全操作,杜绝设备误启动引发安全事故,依次对核心配件逐一排查,排查标准及更换条件如下:
1. 刮片(清扫刃)检查
刮片是直接刮料的核心部件,损耗老化是刮料失效的首要原因。检查刮片整体平整度,查看是否存在边缘磨损、缺口、开裂、硬化、变形、掉块等问题;观察刮片与皮带接触工作面,若出现圆弧钝化、局部凹陷、磨损不均,会直接导致刮料残留、漏料。同时检查多段拼接式刮片的接缝处,是否存在高低差、缝隙过大、拼接松动问题。
更换标准:刮片磨损厚度超过原厚度1/3、刃口钝化无法贴合皮带、出现开裂缺口、拼接缝隙超2mm时,必须整体更换同型号原厂刮片,禁止拼接修补继续使用,避免局部受力不均引发反弹、漏料。
2. 弹性压紧机构检查
弹簧、橡胶弹性柱、自适应张力弹簧是控制清扫器贴合力度、缓冲减震的关键,也是反弹故障的核心配件。逐一检查每组弹簧是否存在弹性疲劳、压缩卡顿、断裂、歪斜、锈蚀卡死现象;按压弹性机构,测试回弹是否顺畅、力度是否均匀,无松弛、卡死、回弹滞后问题。
常见问题:部分弹簧长期受压出现永久变形,张力不足导致刮片贴合不严、刮料差;局部弹簧张力过大,设备运行中受力不均引发清扫器整体跳动、反弹。若为配重式清扫器,需检查配重块是否脱落、移位、重量不足,配重拉杆是否弯曲卡滞。
3. 固定支架与连接配件检查
检查清扫器固定机架、安装横梁、调节支座是否存在弯曲、变形、开裂、松动情况,机架变形会直接改变刮片贴合角度,引发反弹漏料。逐一紧固所有固定螺栓、锁紧螺母、定位螺丝,排查螺栓松动、垫片缺失、螺丝滑丝等问题。
重点检查铰接转轴、活动销轴位置,查看是否锈蚀、磨损、卡滞,保证清扫器可自适应贴合皮带弧度,无硬性卡顿,否则会导致运行中受力反弹、无法贴合皮带。
4. 皮带及配套部件检查
清扫效果与皮带状态直接相关,检查皮带表面是否磨损起皮、凹凸不平、粘料硬化,皮带接头是否凸起、开裂、厚度不均,此类问题会造成刮片受力跳动、贴合间隙过大,出现间歇性漏料、反弹。同时检查滚筒、托辊是否磨损偏心、转动卡顿,避免皮带运行抖动引发清扫器工作异常。
三、精准调试操作方法(配件检修完成后执行)
在配件无损坏、更换失效配件的基础上,通过角度、张力、间隙、水平度的精准调试,彻底解决反弹、刮料差问题,调试遵循“先调水平、再调角度、后紧张力、空载试运行、负载校验”的流程。
1. 水平度调试
利用水平仪校准清扫器横梁,保证清扫器整体与皮带宽度方向绝对平行、水平,无高低偏移。若清扫器两端高低不一,会导致单侧贴合过紧、单侧间隙过大,出现局部反弹、局部漏料。调整支座高度,校准水平后锁紧所有固定底座螺栓,杜绝运行中位移偏移。
2. 贴合角度调试
主流皮带清扫器标准贴合角度为30°~45°(与皮带运行切线夹角),禁止垂直贴合或反向夹角安装。角度过大,刮片阻力剧增,引发清扫器剧烈反弹、皮带磨损;角度过小,刮片贴合压力不足,刮料残留严重。
调试方法:松开角度调节螺栓,微调清扫器俯仰角度,使刮片刃口完全贴合皮带表面,贴合面无悬空、无过度挤压,调试完成后锁紧角度定位螺栓,保证角度固定无偏移。
3. 压紧张力调试(核心防反弹、保刮料步骤)
张力调试遵循“宁匀勿紧、自适应贴合”原则,严禁过度压紧。弹簧式清扫器统一调节每组弹簧压缩量,保证所有弹簧压缩程度一致,受力均匀,标准压缩量以刮片自然贴合皮带、无悬空、无硬性顶压为准。
张力过大:刮片、弹簧长期超负荷受力,设备运行震动时出现高频反弹、跳动,加速配件磨损;张力过小:刮片贴合不严,大面积漏料。调试后手动按压清扫器,确认回弹顺畅、无卡顿、无偏移,整体受力均匀。配重式清扫器需微调配重重量及拉杆行程,保证贴合力度适中。
4. 间隙微调与平整度校验
针对多段式清扫器,逐段校准刮片高度,保证整体刃口在同一水平面上,无高低差。全程检查刮片与皮带贴合状态,整面贴合无缝隙、无局部顶死,接头位置无悬空漏料。对于皮带磨损、接头凸起的工况,可微调局部弹性张力,实现自适应贴合,避免凸起位置刮片反弹跳片。
四、试运行校验与故障复核
1. 空载试运行
启动设备空载运行5~10分钟,观察清扫器运行状态,无跳动、无反弹、无异常异响,刮片贴合平稳,皮带无跑偏、无异常磨损即为合格。若出现轻微跳动,微调对应位置弹簧张力及贴合角度,消除受力不均问题。
2. 负载带料试运行
设备带料正常运行,检查皮带清扫效果,皮带表面无残留物料、无粘料,滚筒、托辊无积料,清扫器无反弹移位、无跳片现象。若仍存在局部漏料,针对性微调对应位置刮片间隙及张力,直至清扫彻底。
五、日常维护与故障预防要点
- 日常巡检:每日检查清扫器螺栓紧固状态、弹簧弹性、刮片磨损情况,及时清理刮片夹缝积料,避免积料导致贴合间隙变大、受力不均。
- 定期保养:每月对铰接转轴、调节螺栓加注润滑脂,防止锈蚀卡顿;每季度全面校准清扫器水平度、贴合角度及张力,更换磨损超期刮片、疲劳弹簧。
- 工况适配:针对潮湿、粘性物料工况,选用耐磨抗老化聚氨酯刮片,适当减小张力、优化贴合角度,避免物料粘黏导致清扫失效;针对皮带接头较多的工况,选用自适应弹性清扫结构,降低反弹跳片概率。
六、常见故障快速处理对照表
故障现象 | 主要原因 | 快速处理方案 |
|---|---|---|
清扫器频繁反弹、跳动 | 张力过大、角度偏差、弹簧卡顿、机架变形 | 松弛压紧张力,重新校准贴合角度,检修润滑弹性机构,校正或更换变形机架 |
整体刮料不干净、大面积漏料 | 刮片磨损钝化、张力不足、贴合间隙过大 | 更换全新刮片,微调增大均匀张力,校准水平度消除贴合缝隙 |
局部漏料、单侧清扫差 | 清扫器不水平、多段刮片高低差、单侧弹簧失效 | 校准整体水平度,调整刮片平整度,更换失效单侧弹簧 |
皮带接头处反弹漏料 | 皮带接头凸起、刚性贴合无缓冲 | 微调减小局部张力,启用弹性自适应贴合,打磨平整凸起接头 |
 皖公网安备 34082402000106号