

清扫器安装位置有什么讲究,机头机尾怎么布置
清扫器安装位置的核心讲究
输送带清扫器不是"随便装上去就行",位置直接决定清扫效果和皮带寿命。行业通用做法是四道防线分级布置,机头重点清工作面、机尾重点清非工作面。
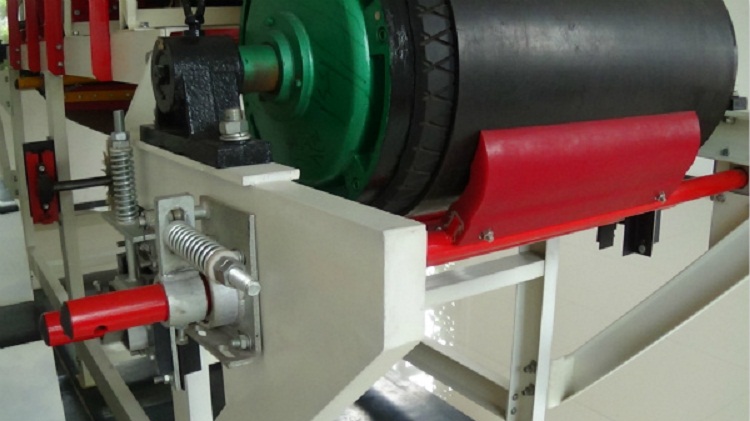
一、机头端:两道清扫器清工作面
机头是物料卸载后的"第一道关口",回程皮带刚离开滚筒,表面还粘着大量物料,必须在这里就拦住。
① 一级清扫器(H型 / 主清扫器)
|
项目 |
要求 |
|
安装位置 |
卸载滚筒下方,回程皮带刚脱离滚筒的切点附近 |
|
距滚筒中心 |
50~100mm(沿切线方向偏离切点 55~110mm) |
|
安装角度 |
滚筒中心线向下约 15°~20°,刮板与皮带面夹角 20°~30° |
|
清扫对象 |
大块、半粘附物料,可清除 60%~80%
残留 |
|
材质 |
聚氨酯刮板为主 |
|
配套 |
弹簧张紧器或重锤张紧器,自动补偿磨损 |
为什么要贴近滚筒切点? 因为皮带刚绕出滚筒时是弯曲状态,刮板贴在弧形皮带上能形成更大的接触压力;如果装得太后、皮带已经走平,刮板压不住料,清扫效果大打折扣。
② 二级清扫器(P型 / 副清扫器)
|
项目 |
要求 |
|
安装位置 |
一级清扫器后方,回程皮带平直段上 |
|
距机头滚筒 |
300~800mm(也有说法是沿皮带方向距主辊中心线 50~150mm,以皮带已走平为原则) |
|
清扫对象 |
一级没刮干净的细粉、粘结薄壳 |
|
材质 |
合金刀头或聚氨酯 |
关键原则:二级必须装在平直段。 如果皮带还在滚筒弧度上就装二级,刮板和皮带接触不稳定,反而会磨坏皮带或跳料。
二、机尾端:空段清扫器清非工作面
③ 空段清扫器(N型 / V型)
|
项目 |
要求 |
|
安装位置 |
机尾改向滚筒(尾轮)前方,回程皮带的非工作面(上表面) |
|
距尾轮距离 |
0.3m 以外(太近会和滚筒干涉),或缓冲托辊架前方 5m 范围内 |
|
刮板角度 |
与皮带运行方向成锐角,通常做成 V 形,把物料向两侧拨 |
|
清扫对象 |
回程皮带非工作面粘的杂物、洒料 |
|
作用 |
防止杂物卷入尾轮和改向滚筒,避免卡滞、皮带跑偏和滚筒衬胶磨损 |
为什么装在机尾前方而不是正下方? 因为空段清扫器刮下来的物料要能落回受料段或者直接落到地上,不能正好卡在尾轮和皮带之间——那样等于帮倒忙。
三、中部清扫器(可选,长距离皮带推荐)
|
项目 |
要求 |
|
安装位置 |
距机头约 2/3 机长处,或中部卸料点后方 5m 内的回程段 |
|
清扫对象 |
非工作面二次清理 |
|
适用 |
长距离、大倾角或黏性物料工况 |
四、安装时容易踩的坑
- 一级装太后——皮带走平了才刮,大块料已经被带到回程段,一路撒料。
- 二级装在弧度段——皮带还在弯,刮板压不匀,局部磨皮带。
- 空段清扫器贴尾轮太近——刮下来的料直接卷入滚筒,越清越堵。
- 刮板不与皮带中心线垂直——偏斜后一侧压料轻、一侧压料重,清扫不均还跑偏。
- 忘了配张紧器——刮板磨损后没人补偿,用半个月就刮不干净了。
- 双向皮带只装一头——正反运转时清扫器方向反了,等于白装。双向皮带要装可回转式清扫器。
 皖公网安备 34082402000106号