

清扫器刮刀厚度怎么选,越厚就越耐用吗
结论先说:不是越厚越耐用。 刮刀厚度是"刚性—接触压力—皮带保护—磨损速率"四方平衡的结果,盲目加厚反而会缩短综合寿命、伤皮带。
为什么"加厚≠耐用"
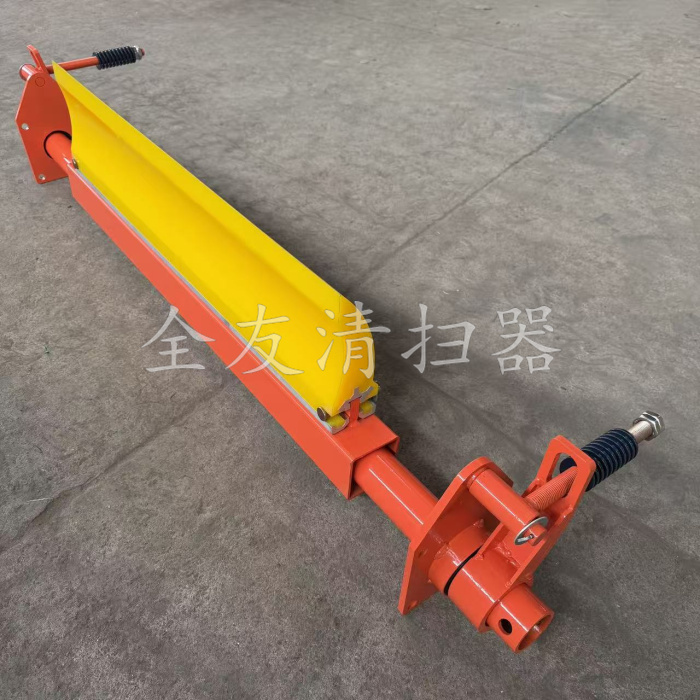
刮刀真正参与磨损的是刃口那 2–5 mm,刀体大部分厚度起的是支撑和安装作用。加厚带来三个反效果:
|
加厚的副作用 |
机理 |
|
刃口压不下去/压不均 |
刀体刚性过大,弹簧张紧器的有效压力被刀体自身刚度吃掉,接触压力沿带宽分布不均,边缘刮净、中间残留 |
|
皮带面磨损加剧 |
厚刀体前倾角度变大,刃口与皮带接触从"刮削"变成"硬磨",聚氨酯对胶带覆盖胶的磨耗成倍上升 |
|
散热差、热老化快 |
厚刀体导热路径长,高速皮带下摩擦热积聚,聚氨酯在 60°C 以上硬度和耐磨性加速衰减 |
真正决定寿命的三要素排序是:材质硬度与耐磨性 > 刃口接触压力(15–30 N/cm)> 有效磨损厚度。厚度只是其中一环。
厚度怎么选:按工况和清扫器层级
聚氨酯刮刀市面主流规格 15–40 mm,选型参考:
|
工况 / 清扫层级 |
推荐厚度 |
说明 |
|
一级(主)清扫器,头部,干料、中小带宽(≤1200mm) |
20–25 mm |
标准区间,兼顾刚性与弹性 |
|
二级清扫器,返程段清残 |
15–20 mm |
二级要求柔性贴合,太厚反而压不住 |
|
大块物料、高速皮带(≥2.5m/s)、矿石/砂石 |
30–40 mm |
冲击大,需加厚刀体抗变形,但要同步加大张紧力校核 |
|
食品、化工、细粉黏料 |
15–20 mm |
低硬度聚氨酯,薄刃更贴皮 |
|
陶瓷/钨钢合金刮刀 |
刀体 25–35 mm,合金刃口 3–5 mm |
合金层才是磨损件,刀体厚只为固定合金条 |
硬规律:刮刀硬度应比在用皮带覆盖胶硬 20–35 Shore A(一般皮带在用硬度 60–75A,刮刀选 89–94A);这个匹配比厚度更影响综合寿命。
什么时候该换(别等磨穿)
- 刃口磨损超过初始厚度 30%,清洁效率下降 15%–20%,该调张紧或备换;
- 磨损到原厚度
50% 必须更换——此时刀体刚性骤降,已无法保证接触压力;
- 煤矿井下用阻燃抗静电聚氨酯,干湿原煤配 H 型主扫 + P 型二级,砂石/花岗岩重载工况直接上陶瓷刮刀。
一句话选型口诀
二级薄、一级厚;干料薄、湿料厚;细料薄、块料厚;但永远别超过张紧系统能压得动的厚度。 如果你告诉我带宽、带速、物料种类和当前用的刮刀规格,我可以帮你算一下该往厚调还是往薄调。
 皖公网安备 34082402000106号