

空段V型清扫器安装要点(目标:尾部不积料、托辊不磨损)
内容来源:清扫器 (http://www.518maoshua.com) 发布时间:2026-11-08 18:00:09
空段V型清扫器安装要点(目标:尾部不积料、托辊不磨损)
核心逻辑:V尖朝皮带前进方向,物料向两侧分流,不能把料扫进滚筒与托辊间隙;皮带必须托平,压力均匀、不压死
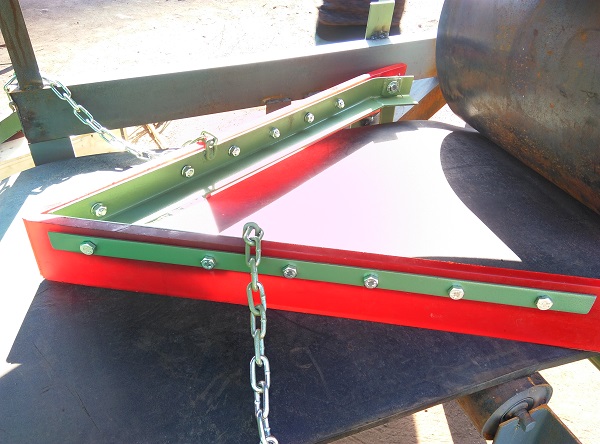
一、安装位置(最容易出错,直接决定是否积料)
- 布置在尾部改向滚筒上游回程平直段(皮带下表面、非工作面),距离滚筒:
- 湿煤泥、细粉料:200~300mm;
- 块矿、大块物料:500~800mm;
- 通用工况:1000mm左右,预留落料空间,刮下的料直接落到两侧接料斗,不卡进尾轮包角里
- 清扫器前后400mm内必须布置下平行托辊,把皮带撑平,杜绝皮带下凹、飘带、局部悬空;悬空会造成刮刀时贴时不贴、漏料、物料掉进托辊间隙磨托辊
- 中心线和皮带中心线严格重合,V尖角指向机头(皮带运行方向),V开口朝向尾部滚筒,料顺着两翼向皮带两侧排走,不能反向装(反向会把料往中间兜、往尾轮挤)
- 皮带跑偏必须先校正,再装清扫器;跑偏会造成单侧刮料、单侧积料、单侧啃托辊。
二、角度与刮刀选型(防卡料、防托辊磨损)
- V型夹角:60°~90°;刮刀刀口与皮带表面切入角
15°~30°,角度太大阻力大、磨损快,太小刮不干净、容易堆料在刀口根部
- 刮刀宽度:比皮带窄50~100mm,不要伸到皮带边缘以外,避免刮边、卡边料、蹭到托辊支架;优先聚氨酯刮刀(耐磨、弹性好,不容易啃皮带),大块尖锐物料可加厚刀口,禁止薄铁皮刮刀(容易割皮带、碎块卡托辊)
- 刀面平整无翘曲,压板对角锁紧,刀口无台阶、无错位;刀口翘曲会形成积料死角,物料持续往下掉落在托辊上。
三、张紧压力调节(重中之重,避免过度磨损)
- 弹簧自调款:两侧丝杆同步调节,两边压力一致,禁止一边紧一边松;标准:空载运行时刮刀轻贴皮带、有轻微弹性贴合,不强行压死皮带,手能轻松拨动刮刀、弹簧具备回弹补偿量
- 自重/配重款:配重只提供轻预紧,以刚好贴合、无明显拖拽阻力为准;压力过大=皮带发热、刮刀快速磨损、托辊承载变大、粘料碾压;压力过小=漏料、尾部积料
- 验收标准:空载跑10min,刮刀无连续弹跳、无刺耳摩擦;带料运行,物料均匀向两侧分流排出,没有物料被夹在刮刀与皮带之间持续带入尾部。
四、支架、固定与防脱(防止运行移位、刮蹭托辊)
- 支架固定在输送机纵梁,水平、垂直无歪斜,螺栓加防松垫圈+防松标记;加装保险钢丝绳,防止支架断裂、清扫器下坠砸托辊、刮坏托辊筒皮
- 清扫器框架底部、两翼下方,和下方托辊、机架留足安全间隙(≥50mm),皮带跳动、跑偏时,清扫器不能碰托辊;很多托辊磨损就是清扫器支架/刀架蹭到托辊外圈。
- 焊接支架要焊牢,避免振动移位;浮动铰接结构优先,适配皮带小幅跳动。
五、配套改造(根治尾部积料、托辊磨损)
- 清扫器两侧下方必须做接料溜槽/挡料板,刮下来的料直接导走,不要散落在回程托辊组上;没有接料装置,刮下来的料二次落回托辊,越扫越积
- 尾部回程段,在清扫器下游、靠近尾轮处,不布置调心托辊,优先普通平行下托辊;调心托辊摆动容易和清扫器干涉、卡料。
- 高粘、含水物料:头部主清扫+二级清扫做好,减少回程带料量;空段V犁是最后一道防护,不能单靠它处理厚粘泥。
六、试机验收+日常维护标准
- 空载:无弹跳、无刮蹭托辊、无跑偏干涉;
- 带载:V两翼均匀排料,刀口根部不堆料,尾部滚筒、托辊无持续进料;
- 定期检查:
- 刀口磨损,磨损超1/3及时更换;
- 弹簧疲劳、预紧力衰减,及时补调;
- 清理V型根部积料结块(泥料工况极易糊死V尖角,失去分流功能);
- 禁止:刮刀卡死、弹簧锁死失去浮动补偿,这是托辊磨损、皮带划伤最常见诱因。
七、常见故障对照
- V尖根部堆料、料往尾轮跑:方向装反 / 角度太小 / 无两侧接料槽
- 单侧托辊快速磨坏:中心线不对、皮带跑偏、两侧压力不一致、支架蹭托辊
- 刮刀弹跳、刮不干净:前后缺少托辊支撑、皮带飘带、张紧力不足
- 刮刀很快磨平、皮带发热:预紧压力过大、切入角偏大
 皖公网安备 34082402000106号